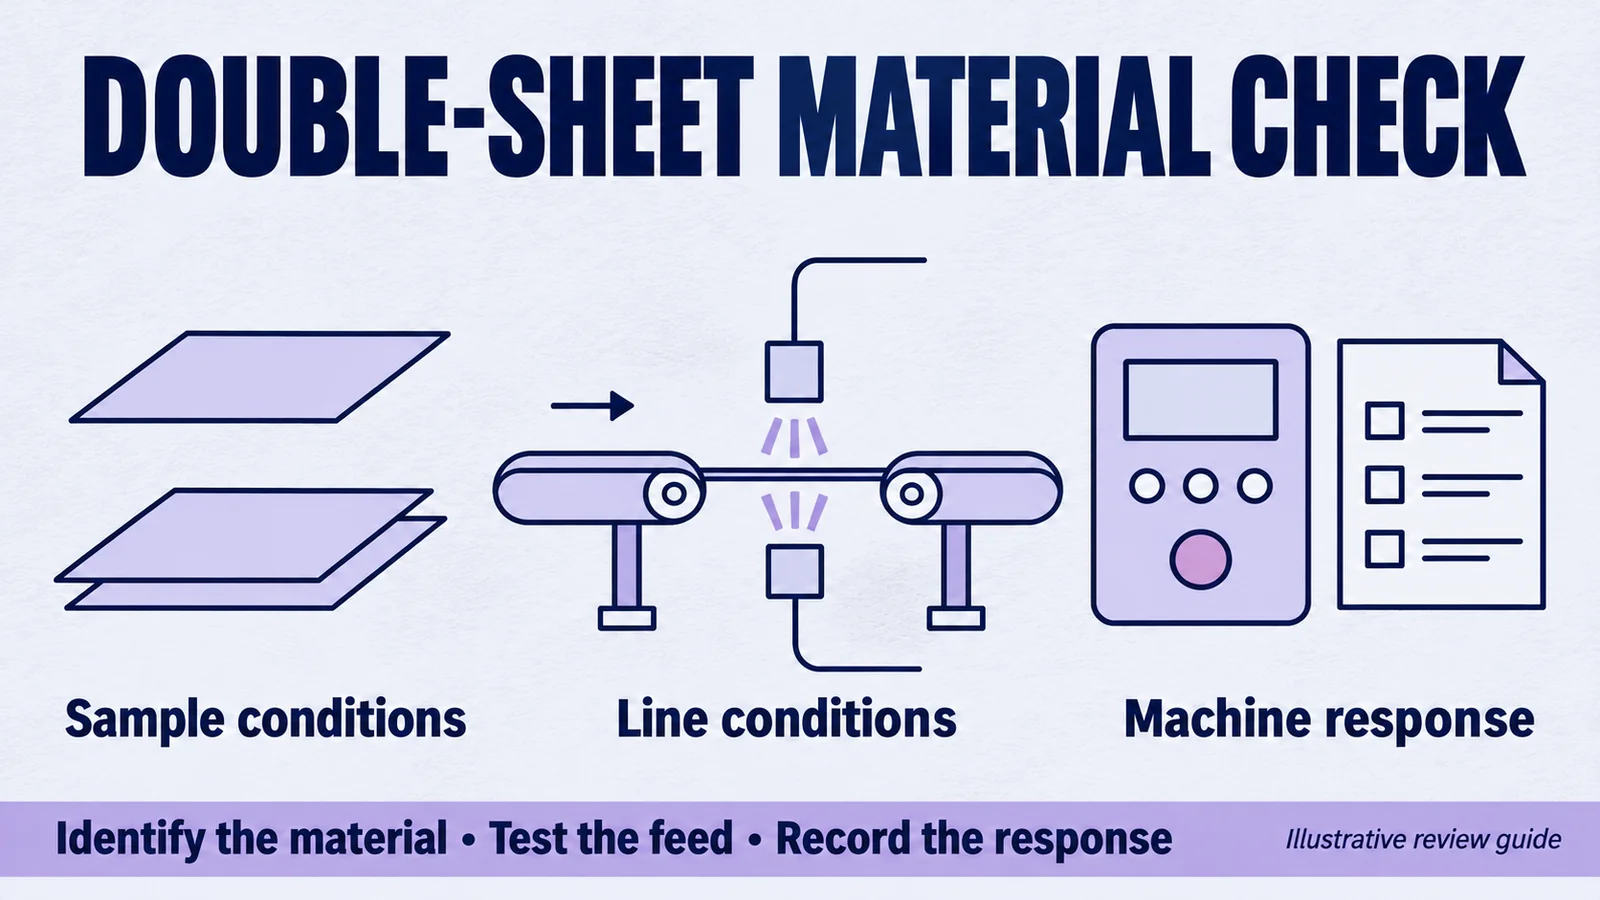
Ein Anleger läuft zuverlässig auf dem zugelassenen Papiermaterial. Der Einkauf führt dann eine andere Beschichtung, Dicke oder einen anderen Lieferanten ein. Die Maschineneinstellungen bleiben gleich, aber das Material, das der Doppelblatterkennung zugeführt wird, hat sich geändert.
Vor der Freigabe des neuen Materials muss der OEM nachweisen, dass die Anlage die geforderten Zustände weiterhin unterscheidet. Dazu dient ein materialspezifisches Prüfprotokoll: Was passierte die Erfassungsposition, was meldete der Sensor und wie reagierte die Maschine?
Dieser Artikel schlägt eine solche Dokumentation für Papier, Folien und dünne Metalle vor. Die Eignung für ein konkretes Material muss mit dem ausgewählten Sensor und der tatsächlichen Einbausituation bewertet werden.
Definieren Sie den Materialwechsel genau
Ersetzen Sie nicht nur den Materialnamen in einer Tabelle. Notieren Sie Lieferanten- und Materialreferenz, Dicke bzw. Flächengewicht, Beschichtungs- oder Laminatstruktur und den Zustand der Proben. Beziehen Sie den zuvor genehmigten Bestand als Vergleich ein, sofern dieser noch verfügbar ist.
Beschreiben Sie, was in Ihrer Maschine als Doppeleinzug gilt. Zwei lose Blätter, zwei teilweise haftende Blätter und eine gefaltete Kante sind unterschiedliche Prüflinge. Ein Produktionsfehler, der niemals die Erfassungsposition überschreitet, kann nicht dadurch beurteilt werden, dass eine geeignete Probe an einer anderen Stelle platziert wird.
Zeichnen Sie für Folien, Etiketten oder Schichtmaterial die gewünschte Materialstruktur ein. Ein legitimes mehrschichtiges Produkt und ein versehentliches zusätzliches Blatt können die gleiche Anzahl nomineller Schichten enthalten, erfordern jedoch unterschiedliche Maschinenentscheidungen.
Bestätigen Sie die Sensor- und Controller-Schnittstelle
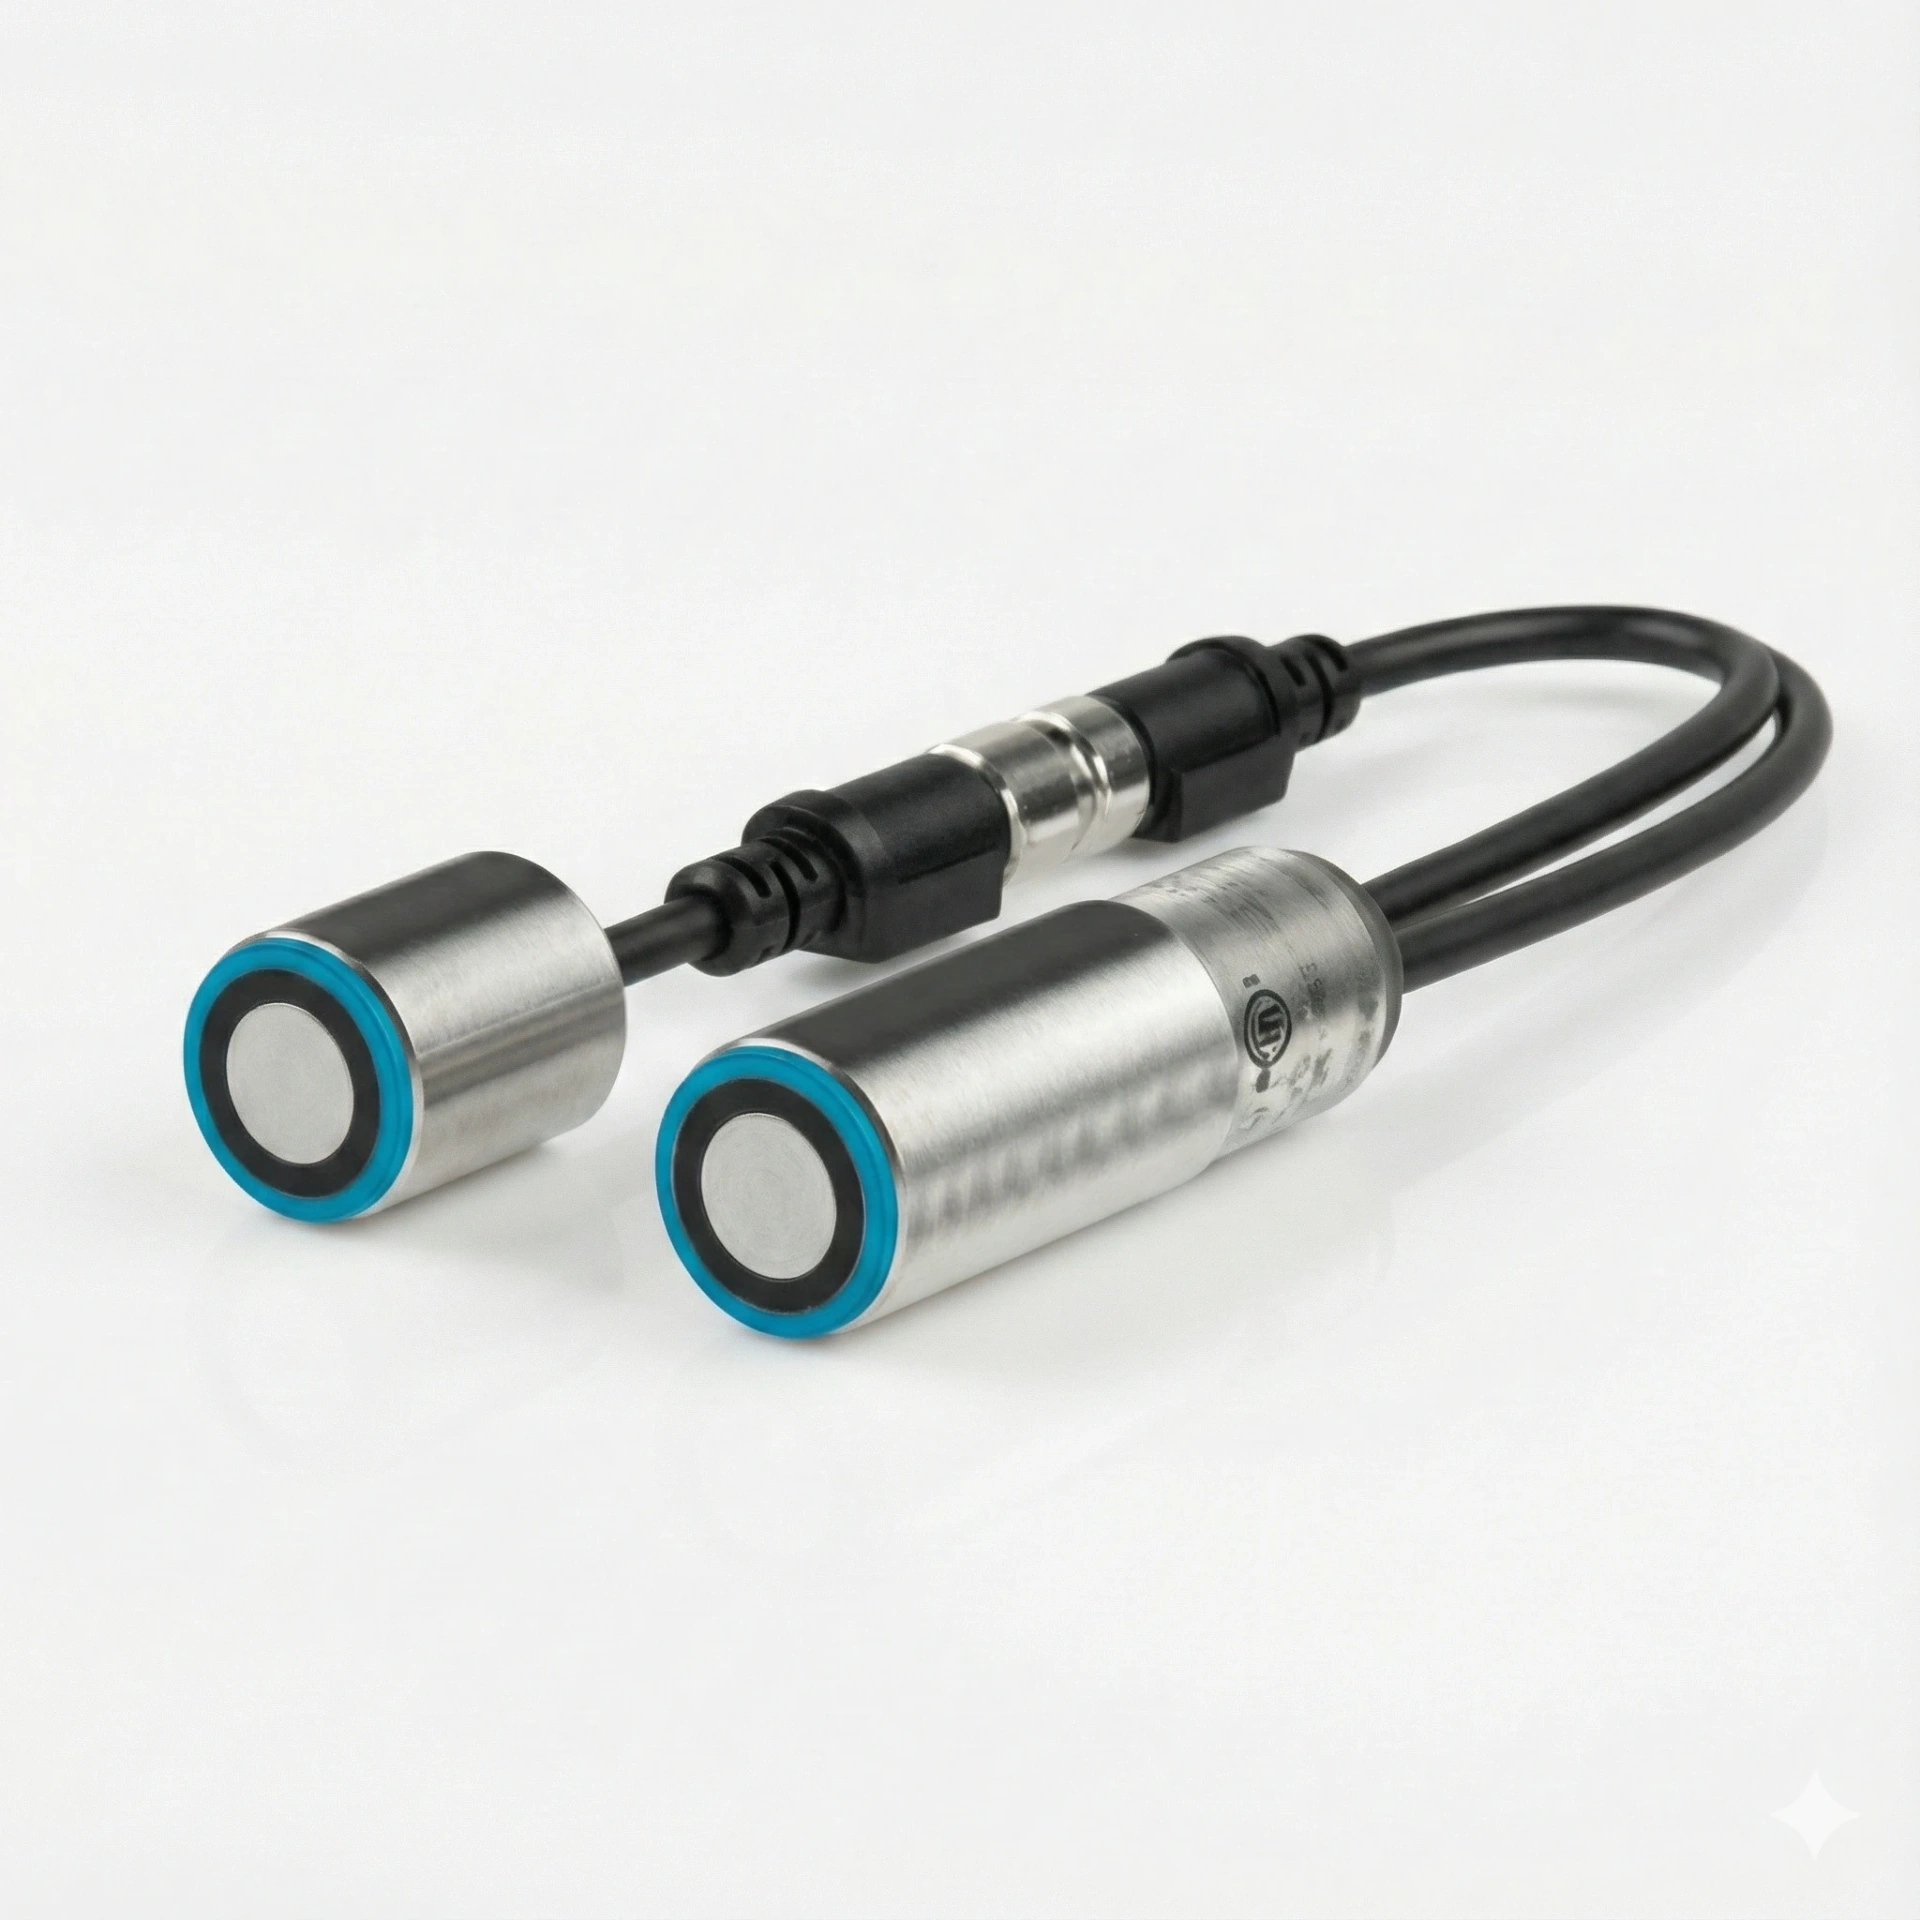
YJs MDC-Serie zur Doppelblatterkennung ist ein Ausgangspunkt für Anfragen zur Handhabung von Papier und dünnen Metallen. Auf der aktuellen Seite sind 400-kHz- und 255-kHz-Wandlerfrequenzen und Schaltausgangsoptionen aufgeführt. Bestätigen Sie die genaue Bestellkonfiguration, Verkabelung und das Ausgangsverhalten Ihres Controllers.
Leiten Sie Reaktionszeit oder garantierte Produktionsgeschwindigkeit nicht aus einer allgemeinen Produktbeschreibung ab. Diese Anforderungen müssen benannt und an der Maschine geprüft werden. Für Folien und noch nicht bewertete Materialkombinationen sollten repräsentative Proben zur Anwendungsprüfung vorgelegt werden.
Vor Einstellungsänderungen eine Probenmatrix erstellen
Verwenden Sie identifizierbare Proben und definieren Sie deren erwartete Klassifizierung vor dem Test. Wählen Sie gemeinsam mit den Qualitäts- und Kontrollteams des OEM die Testanzahl und die Kriterien für das Bestehen aus; Die Tabelle schreibt keine universelle Stichprobengröße vor.
| Testexemplar | Erwartete Klassifizierung | Zu erfassende Bedingungen | Separat zu zählende Fehlklassifizierung |
|---|---|---|---|
| Erfassungspfad leer | Kein Blatt | Maschinenhintergrund und relevanter Zyklusstatus | Falsche Materialangabe |
| Genehmigtes Referenzmaterial, ein Blatt | Einzelblatt | Materialkennzeichnung, Ausrichtung und Position | Falsche Doppelblatt- oder fehlende Blattanzeige |
| Neues Material, ein Blatt | Einzelblatt | Neue Materialidentität und Oberflächenbeschaffenheit | Fälschliches Ausschleusen einwandfreien Materials |
| Zwei Blätter des neuen Materials | Doppelblatt | Überlappung, Trennungs-/Kontaktbedingung und Erfassungsposition | Doppeleinzug als zulässig eingestuft |
| Eine produktionsrelevante Kante oder Teilüberlappung | Definiert durch die Maschinenanforderung | Genaue Fehlerposition relativ zum Erfassungspfad | Zu erkennender Fehler bleibt in der eingebauten Anordnung unentdeckt |
| Andere vorgesehene Produkte in derselben Linie | Ihre spezifizierte Klassifizierung | Produktumstellung und Konfiguration | Eine Einstellung, die ein Produkt repariert, ein anderes jedoch ablehnt |
Bewahren Sie Fotos oder Skizzen der Proben auf. „Zwei Blätter getestet“ reicht nicht aus, wenn die Überlappung und die Darstellung nicht reproduziert werden können.
Stillstandsprüfung und Prüfung im laufenden Betrieb trennen
Eine stationäre Probe kann eine nützliche Startbeobachtung darstellen. Die nächste Frage ist, ob die gesamte Erkennungs- und Kontrollkette unter den erforderlichen Betriebsbedingungen funktioniert.
Notieren Sie die Sensormontage, den Abstand und die Ausrichtung anhand der genehmigten Installationsinformationen des Modells. Dokumentieren Sie anschließend die tatsächliche Vorschubgeschwindigkeit, den Bogenabstand, die Bewegung und die Darstellung, die bei der Auswertung berücksichtigt wurden. Halten Sie jede beabsichtigte Änderung im Protokoll sichtbar.
Erfassen Sie, sofern die Ausrüstung dies zulässt, die Sensorausgabe und die entsprechende SPS-Eingabe oder das entsprechende SPS-Ereignis. Überprüfen Sie die Reaktion der Maschine anhand der beabsichtigten Aktion, z. B. Zurückweisen eines Bogens oder Anhalten eines Vorschubs. Dies trennt ein Klassifizierungsproblem von einem Eingabe-Timing- oder Kontrollsequenz-Problem.
Daraus lässt sich nicht schließen, dass eine Änderung der Anzeige am Sensor beweist, dass die Steuerung mit Produktionsgeschwindigkeit arbeitet. Bewerten Sie die gesamte Kette unter den Bedingungen, die der OEM genehmigen muss.
Melden Sie verpasste Doppeleinzüge und falsche Zurückweisungen separat
Behalten Sie für jede Probenklasse die Anzahl der Präsentationen und die beobachteten Klassifizierungen bei. Melden Sie einen verpassten Doppeleinzug getrennt von einem gültigen Einzelblatt, das als Doppelblatt zurückgewiesen wurde. Durch die Zusammenfassung zu einem einzigen Prozentsatz kann der Fehler, der für den Prozess am wichtigsten ist, ausgeblendet werden.
Beschreiben Sie alle ungültigen oder unterbrochenen Tests. Wenn eine Montage- oder Controller-Änderung vorgenommen wird, identifizieren Sie die überarbeitete Konfiguration und wiederholen Sie die betroffenen Vergleiche. Ein erfolgreicher erneuter Test sollte mit der Änderung verbunden bleiben, die ihn hervorgerufen hat.
Im Freigabeprotokoll sollten das genehmigte Material, die Sensorkonfiguration, die Installation und das Maschinenprogramm aufgeführt sein. Es sollte auch angegeben werden, welche zukünftigen Änderungen eine erneute Bewertung auslösen. Dadurch erhält der Einkauf eine klarere Grundlage für die Genehmigung alternativer Lagerbestände und wiederkehrender Sensorbestellungen.
Senden Sie YJ eine materialspezifische Anfrage
MDC-Anwendung prüfen lassen. Teilen Sie Materialreferenzen und repräsentative Muster, Dicke oder Flächengewicht, Beschichtungsdetails und Beispiele für die Einzelblatt- und Doppeleinzugsbedingungen zur Unterscheidung.
Fügen Sie die Installationsskizze, die Vorschubgeschwindigkeit und den Blattabstand, die erforderliche Steuerungsschnittstelle, die erwartete Maschinenaktion und alle vorhandenen Fehleraufzeichnungen hinzu. Fügen Sie Sensoren pro Maschine, Bewertungsmenge, geplante Gerätechargen und geschätzten jährlichen Sensorbedarf hinzu.
Sie können mit den Materialien und der Problembeschreibung beginnen, wenn die Installation noch in der Planungsphase ist. Ein definierter Stichprobensatz gibt der Überprüfung einen praktischen Ausgangspunkt und hilft festzustellen, was der abschließende Abnahmetest nachweisen muss.
Verwandte Produkte und Lieferhinweise
Weiterführende Beschaffungsleitfäden
Überprüfen Sie Ihre Anwendung zur Doppelblatterkennung
Beschreiben Sie die tatsächlichen Materialproben, die Zuführungsanordnung, die Ausgabeschnittstelle, die Annahmefälle und die geplanten Einkaufsmengen.